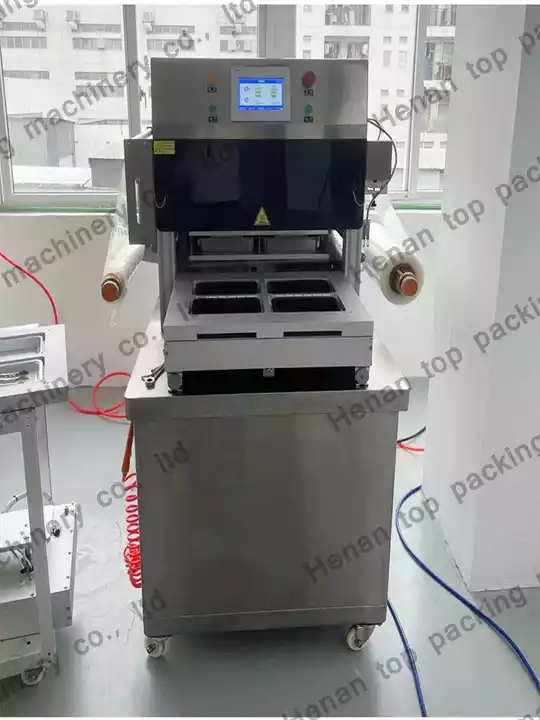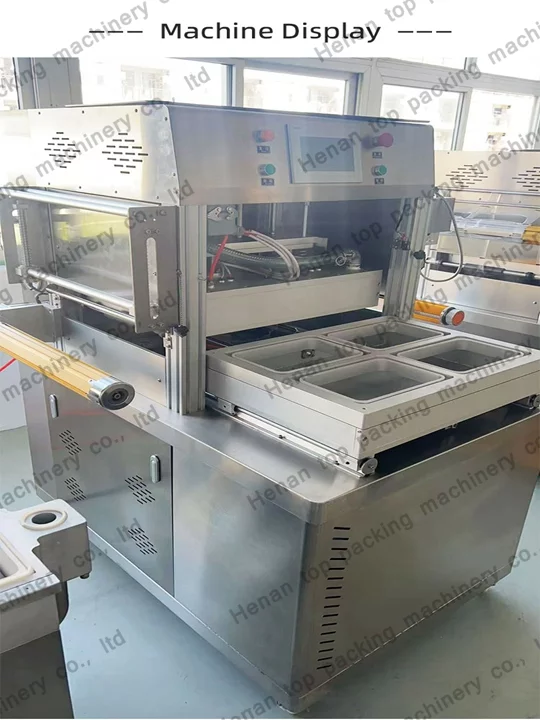
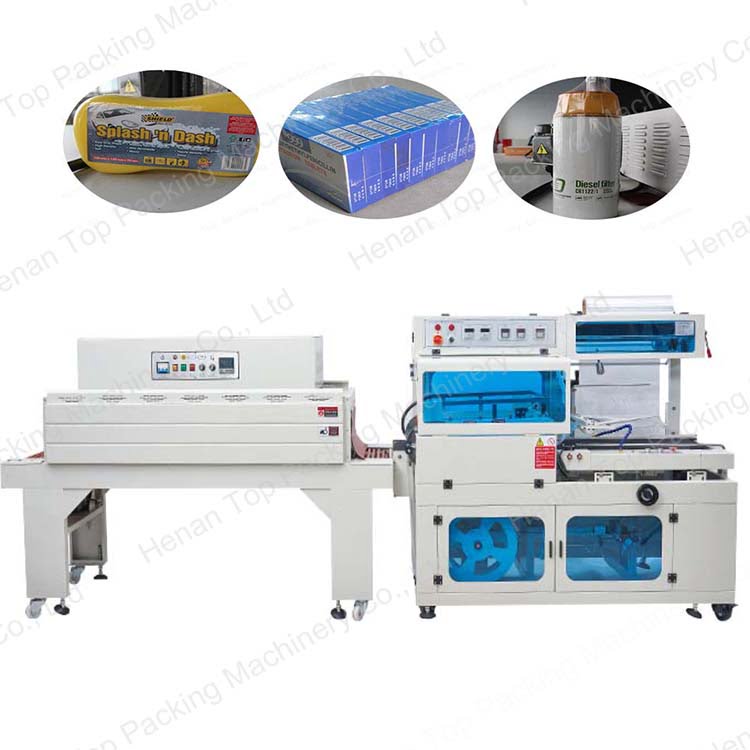
シュリンクラップシーラーは国内外で一定の市場地位を占めており、その用途はますます広がっています。また、シュリンク包装機で包装された後、商品の外観が完全に表示され、製品の展示と販売が向上し、美しさと価値感が増します。さらに、アイテムを密封、防湿、防汚し、外部の衝撃から保護します。また、製品が分解されたり盗まれたりする可能性を減らします。しかし、設計、生産、試作の過程で、以下の4つの要因が包装製品の効果に影響を与えることが判明しています。
Contents
フィルムカッター、フィルムシールナイフの性能
包装前に、フィルムカッティングナイフとシールナイフをまず水平にします。上部ナイフベッドと下部ナイフベッドは互いに平行になるように調整する必要があります。押し付け式ナイフスプリングの圧力調整は基本的に同じでなければなりません。そうしないと、プラスチックフィルムの切れやシールの破れが発生し、大量の不良品が発生します。実験結果は、フィルムの動作順序が最適であり、包装の収縮率が大幅に向上することを示しています。
排気
アイテムを完全に密封して包装する必要がある場合、シュリンクフィルムの排気がアイテムに与える影響に注意する必要があります。包装機が包装されたアイテムを熱収縮チャンバーに移送すると、包装フィルムは温度の影響で収縮し始め、排気ガスは通常、パンチの小さなピンホールによって除去されます。大型アイテムを包装する場合、パンチ穴の数を増やす必要があります。フィルム供給プロセス中に十分な通気穴がある必要があり、収縮効果が向上します。
熱風ブロワーと気流システム構造の影響
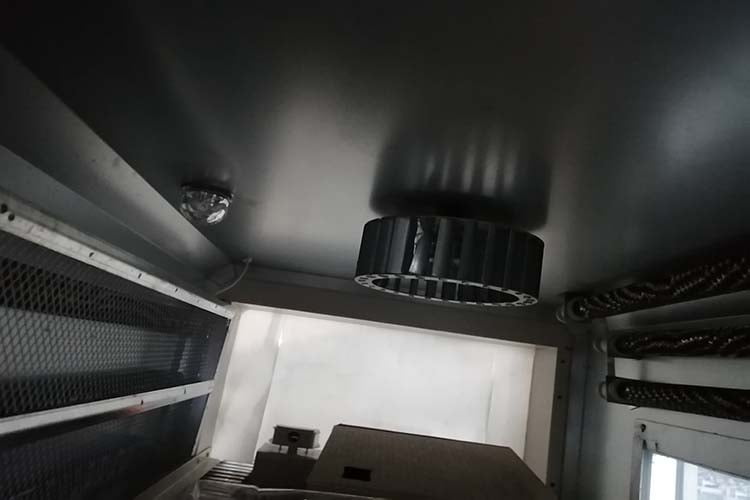
さまざまな形式の熱収縮シーラーを設計する際、熱風ブロワーの性能と気流システム構造の影響を考慮し、まずブロワーを選択する必要があります。同時に、熱風循環配管システム構造の合理的な構成に注意を払う必要があります。ファンの性能が悪く、フレキシブルボード、バッフルプレート、スプリッタープレート、調整プレート、気流システムの入口と出口の設計が不合理である場合、熱収縮包装中に大量の不良品が発生します。ファンが動作しているとき、温度を均一に上下に攪拌して最良の効果を達成できます。
収縮温度と搬送速度
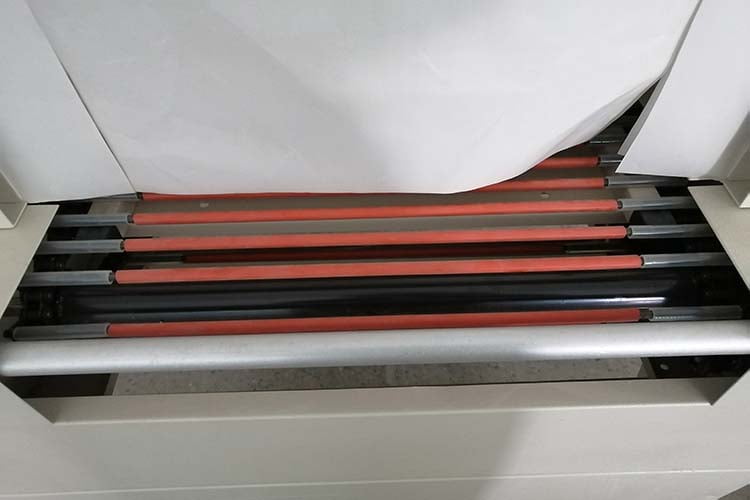
収縮温度制御は搬送速度と密接な関係があります。生産性が高い場合、温度制御が高く、搬送速度が速く、生産効率が速くなります。生産性が低い場合はその逆です。温度が高すぎて速度が遅すぎると、熱収縮包装機で包装された製品が破裂したり、シュリンクフィルムが集まったりします。要するに、実際の状況に応じて調整と制御を行うために、それらの性能ルールと関係を習得することによってのみ、美しい製品を包装できます。
以上がTop(Henan) Packing Machineからの科学的に普及させるためのいくつかのポイントです。シュリンクラップ機の使用についてご理解いただけたと思います。その他の問題が発生した場合は、いつでもお問い合わせまでお問い合わせください。